Liste de contrôle du dossier technique des enceintes : ce qu'il faut envoyer à un fabricant
Un guide complet dossier de plans de l’enceinte comporte deux parties techniques : un fichier STEP 3D qui définit la géométrie, et un dessin PDF en 2D qui définit tout ce que le modèle ne peut pas contenir — matériau, épaisseur, tolérances, finition, quincaillerie, règles d’inspection et d’emballage . Ajoutez-y une brève fiche commerciale indiquant les quantités, le délai de livraison visé et les conditions de livraison, et la plupart des fabricants pourront vous proposer un devis sans qu’un seul e-mail de suivi ne soit nécessaire. Si vous omettez l’un de ces éléments, vous obtiendrez un devis, mais pas un engagement.
Cette distinction est importante car un boîtier en tôle est rarement une simple boîte. Les portes, les rainures pour joints, les plaques de fixation, l'emplacement des charnières et des loquets, les inserts PEM, les plaques de passage de câbles, les persiennes, les goujons de mise à la terre et les zones de masquage doivent tous être correctement définis avant la première découpe au laser. Ce guide précise les éléments à fournir, explique l'importance de chacun d'entre eux et présente les cinq omissions qui entravent le plus souvent le traitement d'un appel d'offres pour un boîtier.
Ce que doit contenir un dossier de plans d'enceinte
Utilisez le tableau ci-dessous comme liste de contrôle avant l'envoi. Chaque ligne correspond à un élément que le fabricant devra deviner si vous ne le précisez pas — et c'est justement ces suppositions qui entraînent des changements dans les devis après la fabrication du premier article.
| Article | Pourquoi le fabricant en a besoin | Que se passe-t-il s'il manque ? |
|---|---|---|
| Fichier 3D STEP ou IGES | Présente la forme obtenue, la logique de pliage, les jeux d'assemblage et la disposition interne | La séquence de pliage et les interférences ne peuvent pas être vérifiées avant la fabrication des outils |
| Dessin PDF en 2D avec révision | Comprend des informations sur les matériaux, les tolérances, la finition, la quincaillerie et les remarques relatives au contrôle qualité | La définition juridique de la fabrication fait défaut ; des litiges s'ensuivent |
| Fichier de découpe au format DXF ou DWG (facultatif) | Permet au fabricant de vérifier dès le début le développement des plis et l'imbrication | Échanges supplémentaires avant la validation du flan plat |
| Nuance de l'acier et épaisseur de la tôle | Influence le rayon de courbure, l'outillage, la méthode de soudage, le poids et le comportement face à la corrosion | Le devis repose sur une pente supposée qui pourrait ne pas convenir au terrain. |
| Spécifications de finition, code couleur, masquage | Le revêtement influe sur l'ajustement, la résistance à la corrosion et l'aspect esthétique | Les filetages, les points de mise à la terre et les surfaces d'accouplement sont revêtus par défaut. |
| Liste des pièces de quincaillerie (PEM, charnières, loquets, goujons) | Le matériel est acheté ou installé conformément à une nomenclature définie | Le devis semble moins cher car le matériel n'a jamais été pris en compte |
| Quantité : prototype et lot prévu | Détermine l'imbrication, les gabarits et la rentabilité de l'outillage | Les tarifs des prototypes sont indiqués lorsque les économies d'échelle s'appliquent, et inversement. |
| Délais de livraison visés et conditions de livraison | Définit les créneaux de production et les achats de matériaux | Un devis techniquement correct arrive trop tard pour être exploitable |
| Exigences en matière de contrôle et de documentation | Rapports dimensionnels, certificats de matériaux, certificats de conformité (CoC), traçabilité | Les documents ne peuvent plus être délivrés a posteriori une fois que les pièces ont été expédiées. |
| Règles relatives à l'emballage et à l'étiquetage | Les surfaces finies et les panneaux longs doivent être protégés pendant le transport | Les surfaces revêtues sont livrées rayées ; une bonne partie est rejetée |
Pourquoi vous avez besoin à la fois d'un modèle 3D et d'un dessin 2D
Le fait de n'envoyer qu'un seul des deux documents est la cause la plus fréquente d'un retard dans l'établissement d'un devis pour une enceinte. Ces documents répondent à des questions différentes.
Le fichier 3D STEP répond à la question “ À quoi cela ressemble-t-il ? ”
Un fichier STEP permet au fabricant de visualiser la forme générale, la structure des pliages, les relations entre les panneaux, l'espace de montage interne, le dégagement nécessaire à l'ouverture des portes et les points d'interférence potentiels. Il sert de base à une analyse de la conception en vue de la fabrication : faisabilité des pliages, accès aux outils, séquence de soudage et possibilité réelle d’assembler la pièce dans l’ordre dans lequel elle a été dessinée. Un modèle suffit à lui seul pour une discussion préliminaire sur le budget, mais pas pour établir le prix de production.
Le plan au format PDF 2D répond à la question “ comment faut-il le réaliser ? ”
Le fichier PDF constitue la définition de fabrication. Il précise la nuance du matériau, l’épaisseur de la tôle, les cotes critiques et les repères, les notes de tolérance, les symboles de soudure, l’état de surface et la couleur, les indications relatives à la quincaillerie, les zones de masquage, les points de contrôle et toute exigence particulière telle que le sens du grain sur l’inox brossé. En cas de divergence entre le modèle et le plan, c'est le plan qui prévaut — c'est précisément pour cette raison que les deux doivent porter le même numéro de révision.
Veillez à ce qu'ils restent synchronisés. Un décalage entre le fichier STEP et le PDF est l'un des moyens les plus rapides d'obtenir un lot de pièces qui correspondent à un document mais ne sont pas conformes à l'autre.
Comment préciser le matériau, l'épaisseur et la finition
Indiquer “ acier ” ou “ inox ” sur un plan ne constitue pas une spécification. Précisez la nuance, l’ épaisseur et la finition — et indiquez quelles surfaces sont esthétiques, car cela détermine l’ampleur du meulage et le soin à apporter lors de la manipulation.
| Matériau | Utilisation courante des armoires | Précisez soigneusement |
|---|---|---|
| Acier laminé à froid / acier doux | Armoires de commande pour l'intérieur, boîtiers à revêtement par poudrage, plaques de fixation | Il faut lui appliquer un traitement anticorrosion ; l'acier nu risque de rouiller pendant le transport. |
| Acier galvanisé | Armoires électriques, boîtiers de télécommunications, utilisation semi-extérieure | Le soudage et le meulage endommagent le revêtement au niveau du joint |
| Acier inoxydable 304 / 316 | Environnements alimentaires, de lavage, côtiers et chimiques | Le choix du type de granulat influe sur le coût ; l'exposition au chlorure est le facteur déterminant |
| Aluminium 5052 / 6061 | Boîtiers optimisés en termes de poids, dissipation thermique, finitions anodisées | Les exigences en matière de rayon de courbure sont plus élevées que pour l'acier |
La plupart des coques de boîtiers se situent dans la fourchette de 0,8 à 3,0 mm, la plage de 1,2 à 2,0 mm couvrant une grande partie des boîtiers de commande et d’instruments. Une tôle plus fine est moins coûteuse à découper, mais elle présente un effet « boîte à huile » sur les grandes portes ; une tôle plus épaisse augmente le tonnage de la presse plieuse et élargit le rayon de pliage minimal. Si vous devez choisir entre différentes nuances, les différences entre Acier inoxydable 304 et 316 ont davantage d'importance pour la résistance à la corrosion que pour la résistance mécanique, et boîtiers en aluminium sacrifier un peu la résistance aux chocs au profit du poids et des performances thermiques.
À la fin du traitement, indiquez le procédé, la référence de couleur (RAL ou équivalent), le degré de brillance et tout masquage. Le revêtement en poudre forme généralement une couche d’environ 60 à 120 µm par surface, et comme il se dépose sur les deux faces, il peut obstruer les fentes, les ergots et les filetages. Précisez si les cotes critiques pour l’ajustage sont mesurées avant ou après le revêtement, et marquez chaque filetage, point de mise à la terre et surface de collage comme « sans revêtement ».
Quelles sont les dimensions et les tolérances qui comptent réellement ?
Le dessin le plus coûteux de la salle est celui qui tolère tout. Les tolérances générales couvrent la plupart des caractéristiques ; ne précisez un contrôle strict que lorsque le fonctionnement en dépend — ajustement des portes, surfaces de compression des joints, gabarits de perçage et toute interface avec un composant acheté.
| Fonctionnalité | Facilement réalisable | Remarque |
|---|---|---|
| Profil et trous découpés au laser | Environ ± 0,1 mm | Généralement réalisable sans dispositif de fixation particulier |
| Coudure simple | Entre ±0,1 et 0,2 mm environ | Le retour élastique varie en fonction de la nuance, de l'épaisseur et de l'outillage |
| Coudes multiples / dimensions hors tout après formage | Entre ±0,2 et 0,5 mm environ | Un contrôle plus rigoureux nécessite des repères, des dispositifs de serrage ou un usinage secondaire |
| Ensemble soudé | Environ ±0,2 mm et plus | La déformation augmente avec la longueur de la soudure et l'épaisseur de la tôle. |
| Planéité de la porte | Environ ±0,5 mm avec des nervures ou des ourlets | Pour garantir la planéité des grandes portes, il faut renforcer leur rigidité, et non pas resserrer les tolérances. |
Il s'agit de valeurs types pour la tôlerie générale, et non d'une garantie de la part d'un atelier spécifique — vérifiez toujours les capacités en fonction de l'équipement dont dispose le fabricant. L'approche pratique consiste à appliquer une classe de tolérance générale, telle que la norme ISO 2768-m, à l'ensemble du plan, puis n'ajouter des indications explicites basées sur des repères que sur les éléments qui en ont réellement besoin. Pour le contrôle géométrique, énoncez directement l'exigence et ses repères plutôt que de vous fier uniquement à une classe de tolérance générale.
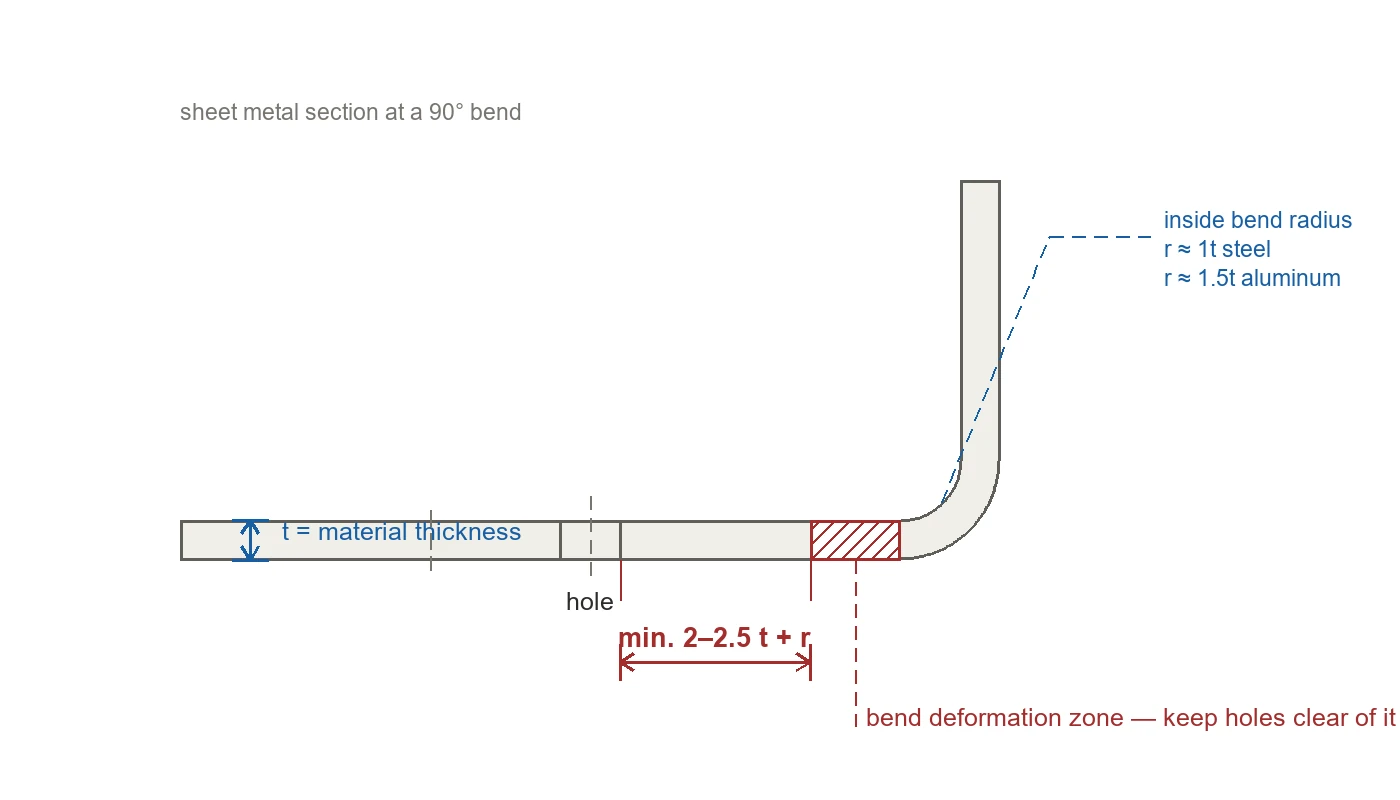
Deux règles géométriques permettent d’éviter la plupart des retouches superflues. Premièrement, maintenez le rayon de courbure intérieur à une valeur égale ou supérieure à environ une fois l’épaisseur du matériau pour l’acier et à environ 1,5 fois pour l’aluminium — des rayons plus serrés risquent de provoquer des fissures sur la face extérieure, en particulier sur les états de dureté plus élevés. Deuxièmement, évitez de placer les trous dans la zone de déformation du pli : la règle générale préconise de les situer à environ deux à deux fois et demie l'épaisseur du matériau plus le rayon de courbure intérieur, mesurés à partir de la ligne de pliage. Un trou situé à l'intérieur de cette zone s'ovale pendant le formage, et un trou de fixation déformé de 4 mm suffit à empêcher une vis M4 de s'enfoncer à fleur.
Comment indiquer l'emplacement des trous, des découpes, des ferrures et des passages de câbles
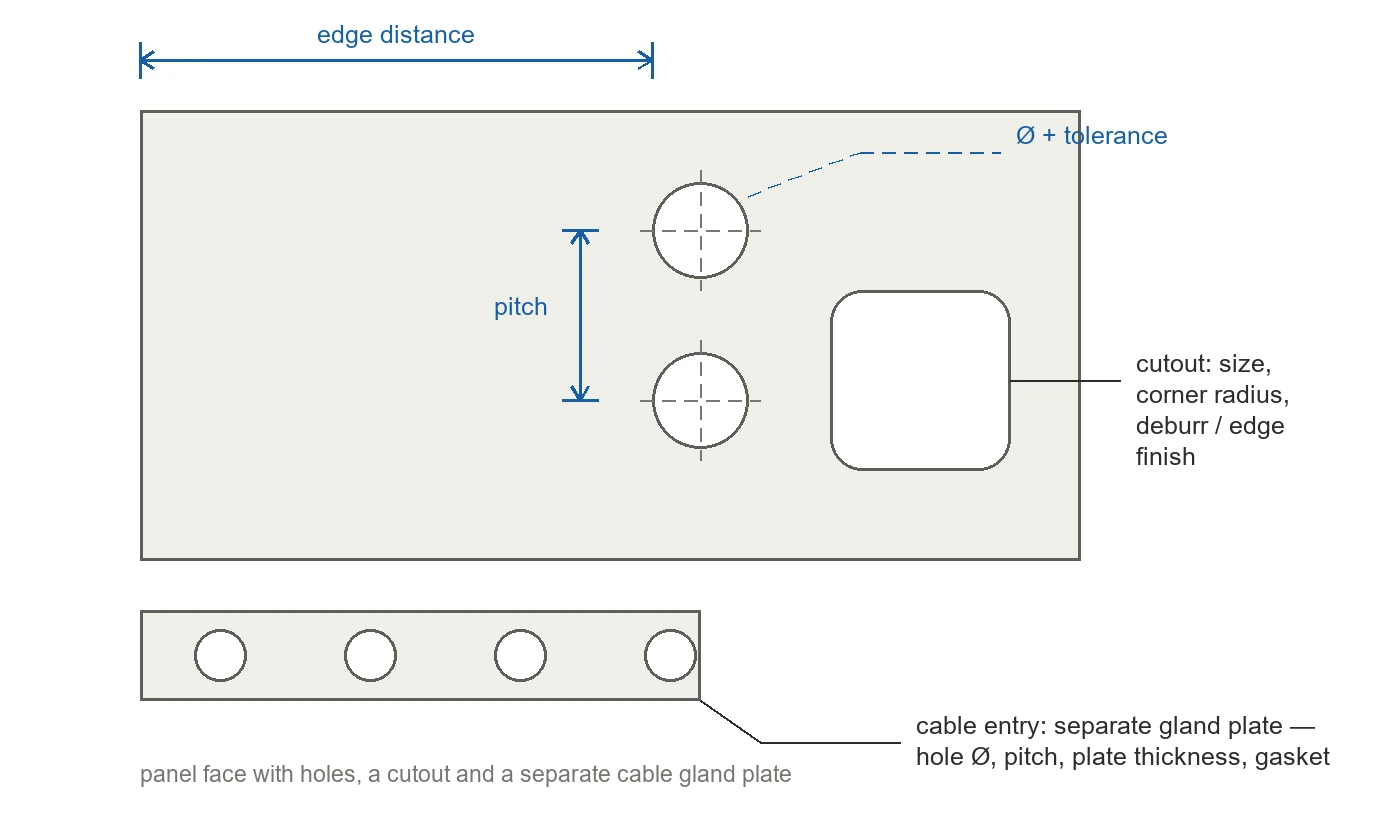
Les découpes constituent le point sur lequel les plans des boîtiers sont le plus souvent insuffisamment détaillés. Un rectangle sur un panneau latéral ne constitue pas une spécification suffisante : précisez les dimensions et la position, la finition des bords, s’il s’agit d’une découpe au laser ou d’un poinçonnage, ainsi que les joints d’étanchéité qui y sont associés.
- Entrée de câble. Indiquez les dimensions de la plaque de presse-étoupe, les diamètres des orifices et le type de filetage (métrique, PG ou NPT), ainsi que le nombre de voies et la capacité de réserve. Une plaque de presse-étoupe amovible est généralement moins coûteuse à modifier ultérieurement qu’une découpe pratiquée dans la cuve.
- Matériel de fixation. Répertoriez chaque écrou, goujon, entretoise, rivet, charnière et loquet PEM en précisant leur type, leur taille et leur emplacement. Indiquez si les éléments de quincaillerie sont installés avant ou après la finition — cela modifie à la fois le plan de masquage et l'ajustement.
- Quincaillerie de porte. Côté de la charnière, angle d’ouverture, type de loquet et nécessité ou non de démonter la porte. Ces éléments déterminent la compression du joint et permettent de savoir si l’enceinte peut faire l’objet d’une intervention sur place.
- Ventilation. Persiennes, perforations ou découpes pour ventilateurs à filtre, avec la surface libre requise si les performances thermiques sont spécifiées. Il convient de noter que la ventilation et un indice de protection élevé contre les infiltrations ont des effets contradictoires.
- Interfaces internes. Position et longueur du rail DIN, dimensions et épaisseur de la plaque de fixation, ainsi que tout support de fixation ou de barre omnibus. Ces éléments sont faciles à intégrer dès la phase de conception mais leur ajout ultérieur s'avère coûteux.
Pour les boîtiers destinés à abriter des équipements de commande, il est utile de réfléchir à l'agencement interne en même temps que à la structure extérieure — le plan d'un boîtier de tableau de commande Il faut résoudre ensemble les problèmes liés aux découpes, à la plaque de fixation et au passage des câbles, et non pas un par un.
Comment définir les exigences en matière d'étanchéité, de mise à la terre et d'environnement
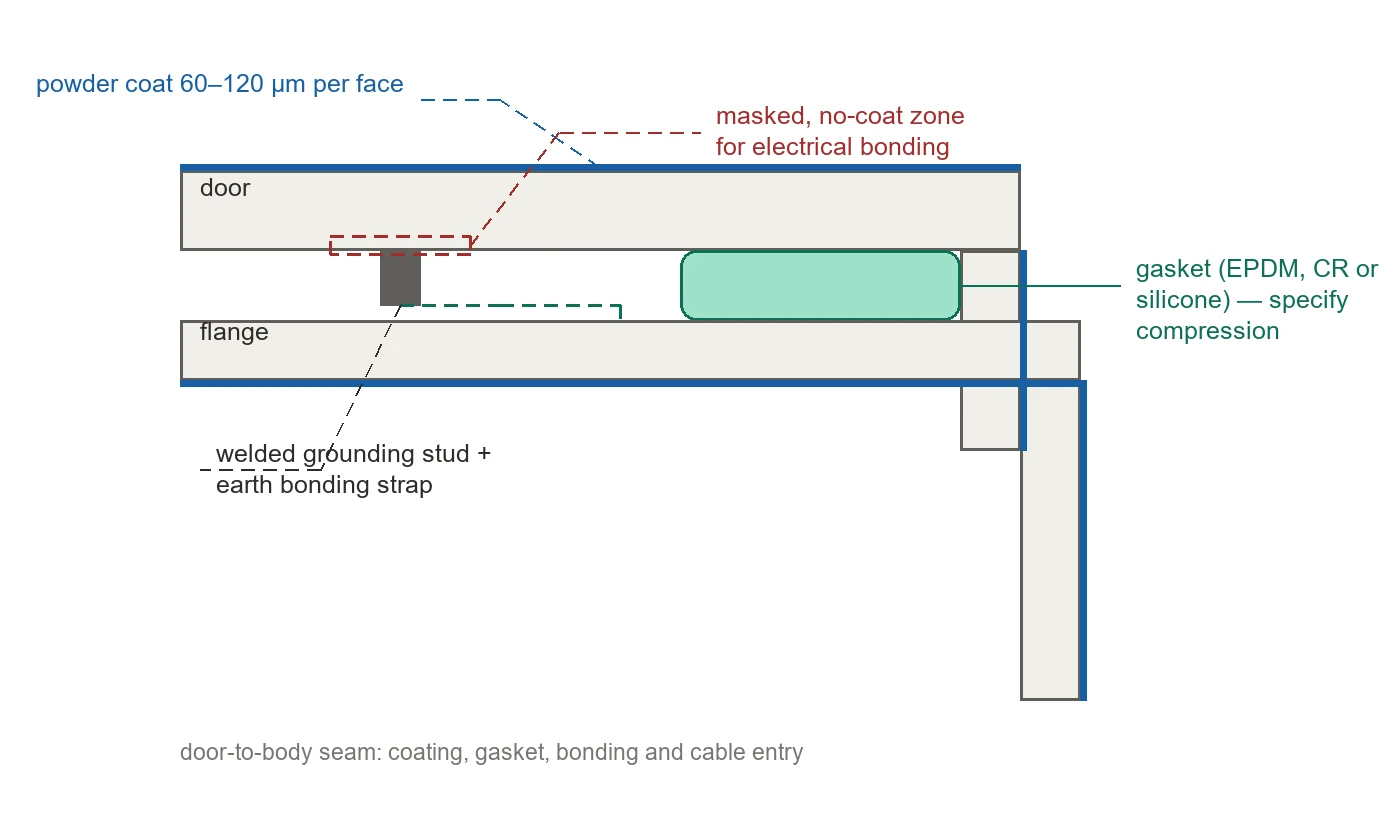
L'indice de protection contre les infiltrations est le résultat d'une conception, et non un élément vendu à l'unité. Un joint, une porte, un système de verrouillage et la conception des joints d'assemblage contribuent ensemble à l'indice de protection — on ne peut pas les acheter séparément.
- Indiquez la note visée et les critères d'évaluation. (par exemple IP65 ou IP66 selon la norme CEI 60529), et précisez les surfaces qui doivent rester sèches.
- Précisez le joint — le matériau, le profilé et la résistance à la compression pour laquelle la porte est conçue. La mousse à cellules fermées, le silicone et les profilés conducteurs se comportent de manière très différente en fonction de la température.
- Indiquer les dispositions relatives à la mise à la terre : la position des goujons, le calibre du filetage et toutes les surfaces de fixation non revêtues. Un point de mise à la terre dissimulé sous un revêtement en poudre est un problème lié au chantier, et non un problème lié à la fabrication.
- Décrivez l'environnement — en intérieur, en extérieur, dans des environnements soumis à des lavages à haute pression, en zone côtière, ainsi que dans tout environnement exposé aux rayons UV ou à des produits chimiques. C’est ce facteur qui détermine en réalité le choix du matériau et de la finition, bien plus que le code IP à lui seul.
Si vous cherchez à déterminer la classification dont vous avez besoin, voici les différences entre Indices de protection IP65 et IP66 Cela tient davantage à la pression du jet d'eau qu'à la poussière, et les installations en extérieur posent des problèmes liés aux rayons UV et à la condensation que l'indice IP ne prend pas en compte.
Quelles informations commerciales doivent figurer dans l'appel d'offres ?
Les dossiers techniques vous permettent d'obtenir un devis précis. Les informations commerciales vous permettent d'obtenir un devis exploitable. Joignez-les dans le même e-mail que les plans, et non dans un e-mail de suivi envoyé trois jours plus tard.
- Fractionnement des actions. Indiquez d'abord le nombre de prototypes ou de premiers exemplaires, puis la taille prévue du lot et, si vous en disposez, une estimation annuelle. Le calcul du prix par lot diffère de celui du prix des prototypes.
- Calendrier prévisionnel. Quand vous avez besoin d'échantillons, quand vous avez besoin d'une production, et s'il y a une date d'installation fixée.
- Conditions de livraison et lieu de livraison. Les Incoterms et le port ou l'adresse, car les frais d'emballage et de transport peuvent représenter une part non négligeable du coût à l'arrivée.
- Documentation. Rapport de contrôle dimensionnel, certificat de matériau, certificat de conformité, validation du premier article — demandez-les dès maintenant, et non après l'expédition.
- Confidentialité. Précisez si les dessins sont soumis à un accord de confidentialité (NDA). Cela ne prend qu'une ligne et modifie la manière dont les fichiers sont gérés.
Une remarque pratique : si certains détails ne sont effectivement pas encore finalisés, envoyez tout de même le dessin et indiquez que ces éléments sont “ à revoir ”. Une lacune signalée donne lieu à un échange constructif entre ingénieurs ; un fichier manquant ne donne lieu à rien.
Cinq erreurs de dessin qui retardent les devis de clôtures
- Trous à l'intérieur de la zone de courbure. Ils se déforment lors du formage et l'ajustement ne fonctionne pas lors du montage. Déplacez le trou, ajoutez un dégagement ou usinez-le après le pliage.
- Des tolérances plus strictes que celles du procédé. Des caractéristiques non critiques trop détaillées entraînent le recours à des gabarits et à des opérations secondaires dont vous n'aviez pas besoin et que vous n'aviez pas prévues dans votre budget.
- Aucune indication de masquage ni de mise à la terre. Les filetages et les points de collage sont livrés déjà revêtus. Leur fixation sur chantier entraîne généralement la perte de la finition et parfois de la classification.
- Incohérence entre la version du modèle et celle du dessin. Deux documents, deux révisions, un lot compilé à partir de la mauvaise version.
- Finition décrite comme “ revêtement par poudrage ”, sans indication de couleur, de brillance ou d'épaisseur. L'acceptation d'un produit sur le plan esthétique relève alors d'une question de jugement subjectif lors de la réception des marchandises.
Chacun de ces problèmes coûte peu cher à corriger sur un plan, mais coûte cher à corriger sur une pièce finie. Un problème de conception détecté avant la production se résout par une simple correction du plan ; le même problème détecté après la production se traduit par une palette de pièces et une réunion dont personne ne veut.
Que se passe-t-il une fois le colis expédié ?
Un fabricant compétent procédera à une analyse de la concevabilité avant d'établir son devis : faisabilité du pliage, interférence entre les perçages et les plis, risque de déformation dû au soudage, adaptation du revêtement, séquence d'installation des pièces de fixation et points d'inspection. Attendez-vous à ce qu'il vous pose des questions, et considérez-les comme le signe qu'il a bien lu le dossier technique, plutôt que de se contenter de deviner.
Après l’examen vient le devis, puis généralement un premier échantillon à valider avant la production en série. Prévoyez du temps pour ce premier échantillon : c’est à ce stade que l’ajustement de la porte, la compression du joint et la finition esthétique sont vérifiés par rapport à votre plan. Si vos exigences sont déjà définies par les plans du projet, un fournisseur qui fabrique boîtiers sur mesure fabriqués selon vos plans supprime la modification effectuée sur place qui entraîne généralement l'annulation de la certification. Les formats de fichiers généralement acceptés à ce stade sont notamment les formats PDF, DWG, DXF et STEP.
La liste de contrôle présentée dans cet article sert également de fiche d'évaluation des fournisseurs : un sous-traitant qui se renseigne sur le rayon de courbure, le masquage et les documents d'inspection avant d'établir un devis vous montre qu'il applique le processus que vous recherchez. C'est un critère qui mérite d'être pris en compte au même titre que le prix lorsque évaluation des fabricants de boîtiers.
Foire aux questions
Puis-je obtenir un devis à partir d'un simple fichier STEP ?
Vous pouvez obtenir une estimation indicative du budget, car le modèle présente la géométrie et la structure des pliages. Pour établir un devis de production, il faut généralement disposer du plan en 2D afin de déterminer la nuance de l'acier, les tolérances, la finition, les éléments de fixation et les remarques relatives au contrôle qualité. Pour les projets OEM importants, veuillez envoyer les deux documents.
Et si je ne disposais que d'un échantillon ou de photos ?
Les photos permettent d'entamer la discussion, mais ne permettent pas de confirmer la nuance du matériau, l'épaisseur de la tôle, la structure interne, les rayons de courbure ou les détails de montage non visibles. Il faudra prévoir une étape de rétro-ingénierie ou de préparation de plans avant de pouvoir établir un devis définitif.
Dans quelle mesure dois-je préciser les tolérances ?
Appliquez une classe de tolérance générale au dessin, puis ajoutez des annotations explicites basées sur des repères de référence concernant l'ajustement des portes, les surfaces des joints, les gabarits de montage et les interfaces entre les composants. La mise en tolérance de chaque élément augmente les coûts sans améliorer la fonctionnalité.
Faut-il indiquer le revêtement par poudrage sur le plan ?
Oui — précisez le procédé, la référence de couleur, le degré de brillance, ainsi que toutes les zones de masquage et celles ne devant pas être enduites. Le revêtement est appliqué sur les deux faces de la feuille ; indiquez donc si les cotes critiques pour l'ajustement sont vérifiées avant ou après la finition.
Quels documents dois-je demander lors de la première commande ?
Au minimum, un rapport de contrôle dimensionnel par rapport au plan, ainsi qu'un certificat de matériau et un certificat de conformité si votre système qualité ou votre client final exige une traçabilité. Renseignez-vous avant le lancement de la production, et non après l'expédition.